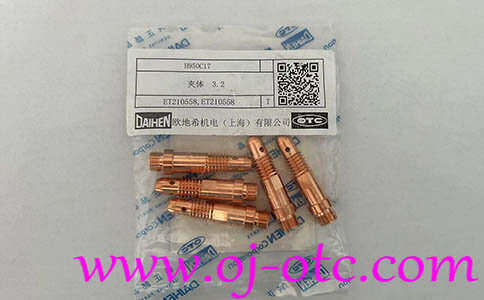
日本原装进口 OTC DAIHEN 氩弧焊枪专属 3.2mm 粗径高导电紫铜夹体(铜芯)H950C17 深度解析
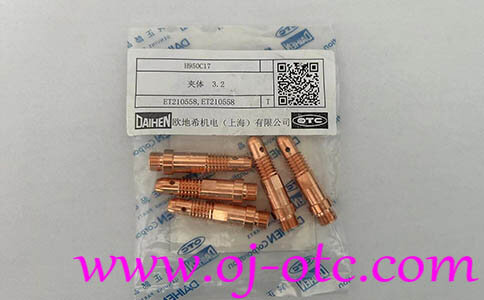
OTC DAIHEN H950C17 高压紧力紫铜夹体(Tungsten Collet)是安装在 OTC 高阶工业氩弧焊枪(TIG)最前端,负责死死咬合 3.2mm 粗径钨极并向其传导数百安培焊接电流的咽喉级耗材。在重型管道打底、厚板深熔透焊接等需要大电流长周期连续作业的场景中,3.2mm 钨极是绝对的主力。如果夹体材质拉胯或开缝形变,不仅无法钳紧沉重的钨针导致钨极在施焊时意外滑落,更会引发致命的接触不良,使得电流传导受阻,夹体本体瞬间过热烧熔发黑。H950C17 选用日本高纯度特种紫铜合金,采用全数控机床一体精铣切缝,以极致的导电率与在极热状态下依然强韧的物理弹性,为 3.2mm 粗钨针提供无损的电弧爆发支撑。
🔍 特种高纯铜合金与微米级弹性开槽优势
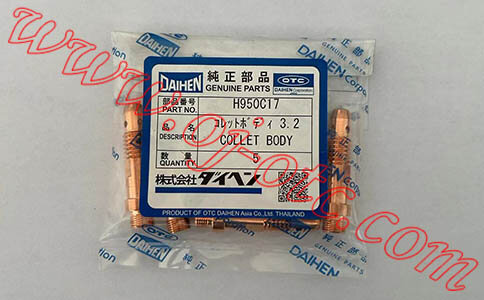
- 高纯度紫铜基材抗热衰减: 如图中呈现出纯粹紫铜光泽的夹体特写所示,大电流 TIG 焊接时,钨极周围的温度可逼近金属沸点。普通的黄铜夹体在高温下会迅速失去弹性,导致钨极松动。H950C17 采用原厂定制的高纯度耐热紫铜合金,导电率极高(极大降低了电阻热效应),且在几百度的持续烘烤下,其物理弹性不发生不可逆的退火衰减,确保每一支钨针都被 360 度死死抱紧。
- 三瓣/四瓣式均压高弹性开槽: 夹体前端的开槽工艺直接决定了其对钨极的“咬合力”分布。原厂 H950C17 的切槽由微米级线切割完成,切缝均匀且内壁无任何金属毛刺。当尾部的长/短帽拧紧压迫夹体时,前端开瓣能呈现完美的均心收缩,将压力均匀地分布在 3.2mm 钨极的圆柱面上。不仅抓得牢,更不会在钨极表面压出深深的勒痕。
- 高精密尾部导流切角与同心度: H950C17 的尾部斜角与导流件(连接体)的内部锥度做到了 100% 的面贴合。这种完美的锥面咬合,不仅实现了电流的最大面积传导,更保证了钨极被锁紧后绝对居中,确保喷出的保护氩气形成完美的对称层流,绝不偏吹偏弧。
🛠 现场换装排障与“蛮力拧死、氧化变黑”维保防坑指南
- 🚨 致命损耗红线:严禁钨极烧短后用长帽蛮力“死拧”! 很多焊工在钨极烧损变短后,为了省事不更换新钨针,而是试图通过拼命拧紧尾部的长/短帽来强行夹住短钨头。**这是彻底摧毁紫铜夹体的元凶!** 过度的轴向压力会导致 H950C17 的开槽前端发生永久性的喇叭口变形。一旦发生塑性形变,即使换上全新的 3.2mm 钨极也无法再次夹紧,夹体宣告报废。
- 必须根除氧化发黑(接触不良的恶性循环): 如果拆下夹体发现其表面已经严重氧化发黑,甚至有电弧灼烧的麻点,这说明之前钨极并未被真正夹紧,电流在夹体和钨极的微小缝隙间产生了剧烈的内电阻放电(打火)。此时**绝对不能继续使用发黑的旧夹体!** 必须立刻换新。发黑的表面会形成极高阻抗的氧化铜层,继续使用不仅电弧严重发飘,更会将外部的导流件甚至枪颈一并烧融。
- 严禁“小夹体强塞粗钨针”: 虽然 H950C17 (3.2mm) 和 2.4mm 夹体外观相似,但内径截然不同。严禁使用钝器强行将 3.2mm 钨极撑入 2.4mm 的夹体中。这不仅会撑裂夹瓣,更会导致钨极在内部卡死拔不出来。请严格按照钨极直径选用对应口径的纯正夹体。
📞 大宗框架集采 OTC H950C17 (3.2mm) 原装高导电夹体
安徽欧杰自动化科技有限公司作为 OTC DAIHEN 官方指定授权一级代理商,深知大电流 TIG 焊接工位对导电耗材寿命的严苛要求。针对核电管道、石化容器等大厚度打底焊接厂家的高频损耗,我们在华东核心焊材总仓内滚动作业,巨量储备了 H950C17 (3.2mm) 纯正紫铜夹体。我们向所有总包与集采单位 100% 郑重承诺:所有出仓夹体均为日本原厂进口,材质纯度与弹性切缝全量达标,假一罚十! 坚决斩断市面上采用低劣杂质黄铜仿制、极易高温软化导致钨极掉落的高危仿冒件。全面支持企业年度维保库对公集采定存,随货合规开具 13% 增值税专用发票。
前端高耗紫铜件加急锁单与焊枪发烫、钨极频繁松动在线排障热线: 180-9663-1656 (方经理 / 微信同号)
企业商务对公年度框采唯一正式询价接单邮箱: 15305667776@163.com
- **无损获取 OTC 氩弧焊枪全套 BOM 爆炸图:** 夹体(铜芯)必须与前方的导流件(连接体)和尾部的长短帽完美配合才能发挥威力。若您需要为车间备库全套 TIG 焊枪前段耗材(包含 2.4mm / 3.2mm 多规格配套件),请致电我司客服索取官方详图,按图索骥精准备料,彻底消灭口径错配导致的产线待机风险。